

Mentre le industrie di tutto il mondo affrontano una crescente pressione per migliorare l'efficienza, ridurre l'impatto ambientale e garantire una qualità costante del prodotto, Sistemi di trattamento a membrana sono diventati una tecnologia fondamentale in molti settori. Dalla purificazione dell'acqua alla lavorazione delle bevande e alla pulizia industriale, le soluzioni a membrana offrono precisione, affidabilità e scalabilità che i metodi tradizionali spesso non riescono a eguagliare. Negli ambienti industriali moderni—soprattutto quelli che percorrono la produzione intelligente—i sistemi di trattamento a membrana non sono più componenti opzionali, ma infrastrutture strategiche.
Questo articolo esplora le applicazioni chiave dei sistemi di trattamento a membrana nell'industria moderna e spiega perché svolgono un ruolo così vitale nelle soluzioni integrate di produzione e imballaggio.
Comprendere i sistemi di trattamento a membrana
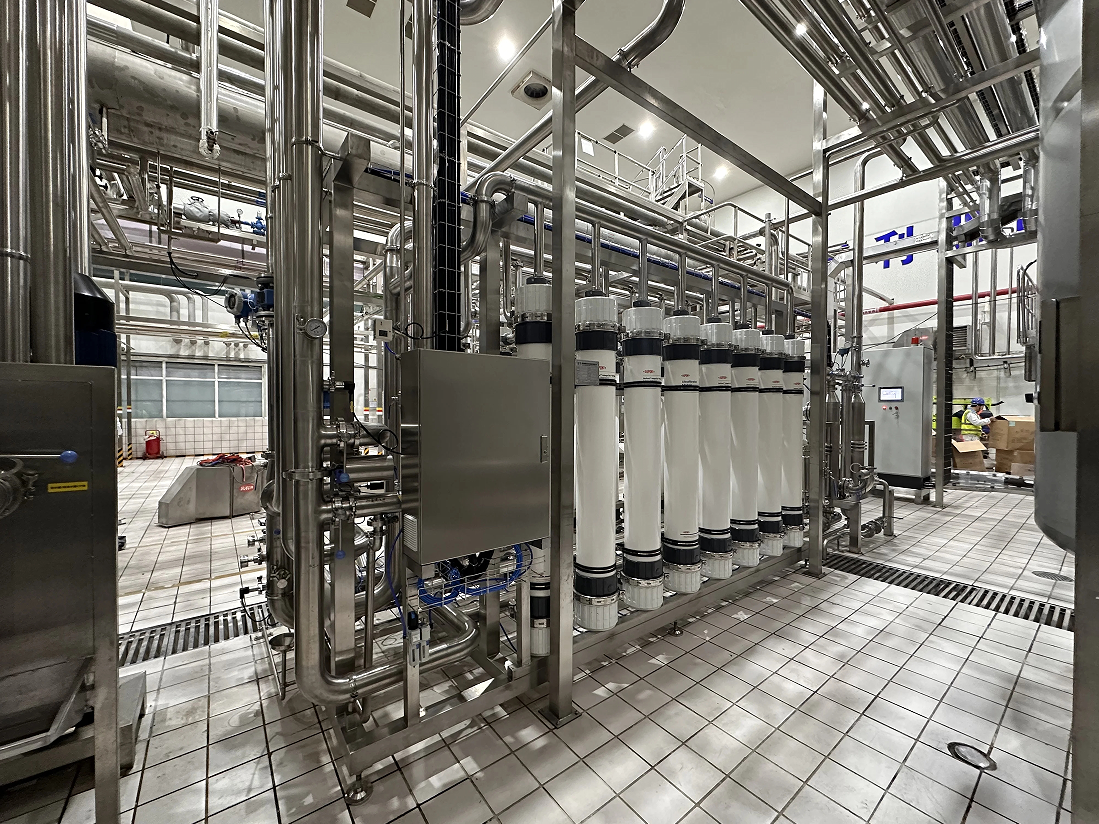
I sistemi di trattamento a membrana utilizzano membrane semipermeabili per separare le sostanze a livello molecolare o ionico. A seconda della dimensione dei pori e della pressione di funzionamento, le tecnologie a membrana più comuni includono microfiltrazione (MF), ultrafiltrazione (UF), nanofiltrazione (NF) e osmosi inversa (RO). Ogni tipo è progettato per compiti specifici di separazione, come la rimozione di solidi sospesi, batteri, composti organici o sali disciolti.
Rispetto alla filtrazione convenzionale o al trattamento chimico, i sistemi a membrana offrono maggiore precisione, prestazioni stabili, minore consumo chimico e un'automazione più semplice—rendendoli ideali per i processi industriali moderni.
Trattamento e purificazione dell'acqua
Acqua di Processo Industriale
L'acqua è la spina dorsale della maggior parte delle operazioni industriali, specialmente nella produzione alimentare, delle bevande e dell'imballaggio. I sistemi di trattamento a membrana sono ampiamente utilizzati per purificare fonti di acqua grezza come l'acqua municipale, superficiale o sotterranea. I sistemi di osmosi inversa e ultrafiltrazione rimuovono impurità che potrebbero influire sulle prestazioni delle apparecchiature o sulla qualità del prodotto finale.
Nelle linee di produzione di bevande, l'acqua di processo di alta qualità garantisce un gusto, un aspetto e una sicurezza stabili. I sistemi a membrana aiutano i produttori a rispettare rigorosi standard igienici mantenendo al contempo una produzione costante.
Riciclo e riutilizzo delle acque reflue
Con l'aumento dei costi dell'acqua e le normative ambientali più severe, molte fabbriche stanno adottando sistemi a membrana per il trattamento e il riutilizzo delle acque reflue. I bioreattori a membrana (MBR) e i sistemi avanzati di osmosi inversa permettono di trattare e riutilizzare le acque reflue industriali per pulizie, raffreddamento o processi ausiliari. Questo riduce il consumo complessivo di acqua e sostiene obiettivi di produzione sostenibile.
Applicazioni nelle bevande e nella lavorazione alimentare
Sistemi di pretrattamento delle bevande
Nella produzione di bevande, il pretrattamento dell'acqua è un passaggio fondamentale prima della miscelazione, della carbonatazione o del riempimento. I sistemi di trattamento a membrana rimuovono microrganismi, colloidi e materia organica che possono interferire con i processi a valle. Rispetto ai filtri a sabbia o a carbone da solo, il pretrattamento a membrana offre risultati più coerenti e riduce il rischio di contaminazione.
I sistemi integrati di pretrattamento delle bevande spesso combinano filtrazione a membrana con sterilizzazione e pulizia automatica, garantendo una produzione stabile anche ad alte capacità.
Concentrazione e chiarificazione degli ingredienti
Le tecnologie a membrana sono utilizzate anche per concentrare succhi di frutta, ingredienti lattiero-caseari e componenti aromatici senza calore eccessivo. Questo aiuta a preservare nutrienti, colore e aroma. I sistemi di ultrafiltrazione e nanofiltrazione sono comunemente applicati per la chiarificazione e la separazione delle proteine nella lavorazione di succhi e latticini.
Integrazione con le Linee di Produzione Intelligenti
Le fabbriche moderne si stanno orientando verso officine intelligenti e fabbriche intelligenti, dove attrezzature, dati e flussi di lavoro sono altamente integrati. I sistemi di trattamento a membrana sono sempre più progettati per funzionare senza soluzione di continuità con linee di produzione automatizzate.
Pengxiang Huixing, con sede a Shenzhen, Cina, è un produttore completo di macchinari per imballaggio di bevande che integra sistemi di trattamento a membrana in soluzioni di produzione complete. Dai sistemi di trattamento dell'acqua e pretrattamento delle bevande alle attrezzature per lo stampaggio a soffiatura PET, linee di produzione con tappo di riempimento e etichetta di soffiato-riempimento, sistemi di etichettatura, sistemi di trasporto e attrezzature per il packaging secondario, l'azienda fornisce soluzioni end-to-end che coprono approvvigionamento, produzione, imballaggio, stoccaggio, logistica, distribuzione e consumo finale.
Integrando sistemi di trattamento a membrana in linee di produzione intelligenti, i produttori possono ottenere un monitoraggio centralizzato, controllo automatizzato e manutenzione predittiva—elementi chiave della progettazione intelligente delle fabbriche.
Sistemi di pulizia e sterilizzazione
Sistemi Clean-in-Place (CIP)
I sistemi di trattamento a membrana svolgono un ruolo fondamentale nei sistemi CIP e automatici di pulizia in loco. L'acqua ad alta purezza prodotta dai sistemi RO o UF garantisce una pulizia efficace senza lasciare residui che potrebbero compromettere la sicurezza del prodotto. Nelle fabbriche di bevande e alimentari, una prestazione affidabile del CIP influisce direttamente sulla conformità all'igiene e sulla continuità della produzione.
Soluzioni di pulizia industriale
Nelle applicazioni di pulizia industriale, i sistemi a membrana aiutano a recuperare e riutilizzare l'acqua di pulizia, ridurre l'uso di sostanze chimiche e diminuire lo scarico di acque reflue. Questo non solo riduce i costi operativi, ma sostiene anche la responsabilità ambientale.
Supporto per il packaging e la linea di riempimento
I sistemi di trattamento a membrana supportano indirettamente le operazioni di imballaggio e riempimento garantendo una qualità costante dell'acqua per il risciacquo delle bottiglie, le apparecchiature di raffreddamento e i sistemi ausiliari operativi. Per linee di imbottigliamento ad alta velocità—come le linee di produzione di acqua in bottiglia, le linee di succhi e bevande gassate, e le linee di produzione di bottiglie da gallone—una qualità stabile dell'acqua è essenziale per evitare tempi di inattività e difetti di prodotto.
I prodotti principali di Pengxiang Huixing includono macchine completamente automatiche per il soffiaggio, il riempimento e il tappo delle bottiglie, linee di produzione per il riempimento e sigillatura in bottiglia e linee complete di produzione di bevande. Quando combinate con sistemi affidabili di trattamento a membrana, queste soluzioni aiutano i produttori a mantenere efficienza, igiene e coerenza del prodotto su larga scala.
Progetti Industriali e Infrastrutturali Municipali
Oltre al settore alimentare e delle bevande, i sistemi di trattamento a membrana sono ampiamente utilizzati nei parchi industriali, nella produzione farmaceutica, nell'elettronica e nei progetti infrastrutturali municipali. L'acqua ad alta purezza è necessaria per la pulizia, il raffreddamento e il controllo dei processi in molte industrie avanzate.
I sistemi a membrana sono particolarmente adatti per la progettazione modulare, permettendo l'espansione della capacità con l'aumento della domanda. Questa flessibilità li rende ideali per la pianificazione industriale a lungo termine e la progettazione di fabbriche di fascia alta.
Vantaggi nei mercati globali
Man mano che le aziende si espandono nei mercati internazionali, la conformità agli standard globali diventa essenziale. I sistemi di trattamento a membrana aiutano i produttori a soddisfare diversi requisiti normativi relativi alla qualità dell'acqua, all'igiene e alla protezione ambientale.
I prodotti di Pengxiang Huixing hanno superato ISO9000 certificazione del sistema di gestione della qualità e l'azienda è stata riconosciuta come un'impresa cinese ad alta tecnologia. Con oltre 20 anni di esperienza nella tecnologia di macchinari per imballaggi per bevande, le sue soluzioni vengono esportate in regioni tra cui Emirati Arabi Uniti, Oman, Vietnam, Filippine e Malesia. Sistemi affidabili di trattamento a membrana sono una parte chiave di questo successo globale, supportando prestazioni costanti su diverse fonti d'acqua e condizioni operative.
Accesso a soluzioni avanzate per membrane
Per i produttori che cercano soluzioni collaudate di trattamento a membrana integrate con moderni sistemi di produzione e imballaggio, ulteriori informazioni sono disponibili su:Sistema di trattamento a membrana.
Questa risorsa fornisce approfondimenti sulle configurazioni dei sistemi di trattamento a membrana progettati per bevande, applicazioni industriali e fabbriche intelligenti.
Conclusione
I sistemi di trattamento a membrana sono diventati indispensabili nelle industrie moderne. Dalla purificazione dell'acqua e pretrattamento delle bevande ai sistemi di pulizia e all'integrazione intelligente della produzione, offrono benefici misurabili in termini di qualità, efficienza e sostenibilità. Man mano che le operazioni industriali diventano più automatizzate e attente all'ambiente, le tecnologie a membrana continueranno a svolgere un ruolo centrale.
Le aziende che combinano sistemi di trattamento a membrane con soluzioni complete di produzione e imballaggio—supportate da una forte ricerca e sviluppo, esperienza globale e pianificazione industriale intelligente—sono ben posizionate per rispondere alle esigenze in evoluzione dell'industria moderna.